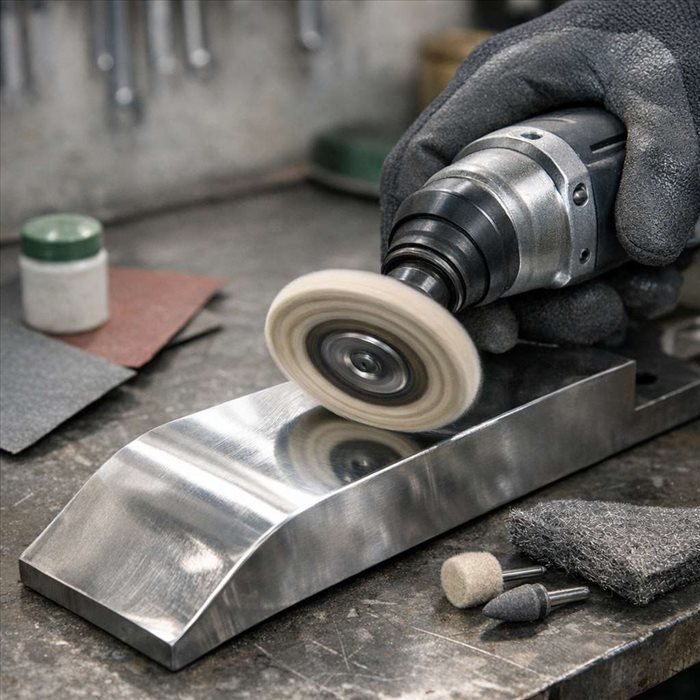
L’aspect final d’une pièce métallique dépend moins du lustrage que de la préparation de sa surface. Polir consiste à réduire progressivement les irrégularités, donc la rugosité, jusqu’au rendu souhaité. Cette opération demande surtout de la méthode : un abrasif trop agressif enlève inutilement de la matière, tandis qu’un produit de finition ne fera pas disparaître une rayure profonde. En identifiant les défauts, en respectant la succession des grains et en limitant la chaleur, on obtient un résultat homogène et durable.
Évaluer la surface et définir le rendu attendu
Distinguer rayures légères, oxydation, piqûres et défauts profonds
Examinez la pièce sous une lumière rasante, après nettoyage. Une rayure légère ne modifie que les premières couches de la surface : elle peut disparaître avec un abrasif fin. L’oxydation de l’acier carbone, elle, correspond à la formation d’oxydes de fer sous l’action de l’eau et de l’oxygène. Elle se traite avant tout travail de brillance.
Les piqûres sont plus exigeantes : ces cavités de corrosion ne disparaissent qu’en abaissant le niveau de la surface jusqu’au fond du défaut. Sur une tôle fine, une arête ou une pièce ajustée, cela peut être inacceptable. Il faut alors accepter un défaut résiduel plutôt que de déformer ou d’amincir la pièce.
Le polissage ne masque pas les creux : il révèle souvent davantage les défauts non supprimés.
Choisir entre finition satinée, brossée, semi-miroir ou miroir
Le résultat visuel dépend de la rugosité de surface, c’est-à-dire des irrégularités microscopiques qui diffusent ou réfléchissent la lumière. Le paramètre Ra, exprimé en micromètres, sert à caractériser cette rugosité dans un contexte technique ; plus il est faible, plus la réflexion est nette, sans garantir à lui seul un aspect parfait.
| Rendu | Aspect recherché | Principe dominant |
| Satiné | Réflexion douce et uniforme | Abrasion fine régulière |
| Brossé | Stries visibles dans un seul sens | Passes parallèles contrôlées |
| Semi-miroir | Brillant avec légère diffusion | Ponçage très fin puis pâte à polir |
| Miroir | Reflet net | Surface très lisse, sans rayures résiduelles |
Une finition brossée est souvent plus réaliste pour une surface sollicitée, car elle dissimule mieux les micro-rayures d’usage. Une finition miroir exige une préparation irréprochable.
Préparation de la pièce et choix de l’équipement
Dégraisser, protéger les zones sensibles et immobiliser l’acier
Le dégraissage élimine huiles, cires, traces de doigts et résidus qui encrassent l’abrasif ou créent des zones irrégulières. Utilisez un dégraissant compatible avec le métal, puis un chiffon propre non pelucheux. Masquez les parties qui ne doivent pas être touchées : filetages, joints, marquages, zones peintes ou angles vifs.
Fixez ensuite la pièce sur un support stable, sans l’écraser. Une pièce qui bouge favorise les creux et les rayures accidentelles. Portez lunettes de protection et protection respiratoire lors du travail à sec.
Une surface propre et immobilisée est la condition d’une abrasion régulière.
Sélectionner abrasifs, cales, pâtes à polir et outils adaptés
La granulométrie désigne la taille des particules coupantes d’un abrasif. Un grain grossier enlève vite de la matière mais laisse des rayures profondes ; un grain fin affine le rendu. Une cale de ponçage rigide maintient les surfaces planes, tandis qu’un support souple épouse légèrement les courbes.
- Papier abrasif ou toile émeri : suppression des défauts et affinage progressif.
- Cal e rigide : plans, chants et zones où la géométrie doit rester nette.
- Cal e souple ou mousse : courbes modérées, avec pression limitée.
- Pâte à polir : abrasif très fin dans un liant, réservé au lustrage final.
- Disque en coton : support de pâte efficace, à employer avec maîtrise sur perceuse ou polisseuse.
Pour l’inox, réservez des abrasifs et brosses propres. La
contamination ferreuse, due à des particules d’acier carbone transférées sur l’inox, peut entraîner l’apparition de points de rouille. Des repères complémentaires sont proposés dans ce guide pour
réussir le polissage de l’acier inoxydable.
Effacer les défauts par abrasion graduelle
Commencer avec le grain correspondant à la profondeur des marques
Choisissez le grain de départ le moins agressif capable d’effacer le défaut. Pour une légère ternissure ou des marques fines, un abrasif fin peut suffire. Pour une rayure visible à l’ongle ou une oxydation marquée, un grain plus ouvert sera nécessaire, suivi d’un affinage complet. Commencer trop fin fait perdre du temps ; commencer trop gros crée du travail supplémentaire et risque d’arrondir les arêtes.
Travaillez sur une zone légèrement plus large que le défaut, avec des mouvements réguliers. Sur une finition destinée à rester brossée, conservez dès que possible la direction finale des stries.
Monter les grains sans sauter d’étapes et contrôler les rayures
La progression des grains consiste à remplacer chaque réseau de rayures par des marques plus fines, jusqu’à ce qu’elles deviennent imperceptibles. Ne passez au grain suivant que lorsque les marques du précédent ont entièrement disparu. Croiser l’orientation des passes entre deux grains permet de repérer immédiatement les rayures anciennes : ce sont les rayures croisées.
Essuyez la pièce et observez-la fréquemment à la lumière rasante.
Une rayure laissée au ponçage reste visible après la pâte à polir, souvent de façon amplifiée. Ne cherchez pas à la corriger uniquement avec le disque de lustrage : revenez au grain qui peut réellement l’effacer.
Poncer à l’eau ou à sec selon la pièce et l’abrasif utilisé
Le papier abrasif à l’eau peut être employé avec eau ou lubrifiant adapté. Le ponçage à l’eau limite l’encrassement, réduit la poussière et freine l’échauffement. Il convient bien aux travaux fins sur des pièces démontées et séchées sans délai. Sur acier carbone, ne laissez jamais l’eau stagner : essuyez puis séchez immédiatement pour éviter la rouille.
Le travail à sec facilite l’intervention sur des pièces difficiles à humidifier, mais demande une aspiration ou un nettoyage fréquent. Quel que soit le procédé, changez l’abrasif dès qu’il est saturé ou qu’il coupe mal.
Obtenir le niveau de brillance souhaité
Appliquer la pâte à polir avec un disque ou un chiffon approprié
Une fois le ponçage suffisamment fin, appliquez peu de pâte sur un disque en coton propre ou sur un chiffon pour les petites zones. Chaque pâte et chaque disque doivent rester dédiés à leur niveau d’abrasion afin d’éviter de réintroduire des particules grossières. Déplacez continuellement l’outil et travaillez par petites zones qui se chevauchent.
Pour une pièce inox, consultez aussi ces conseils pour
obtenir une finition inox brillante. Le polissage électrolytique est un procédé industriel distinct : il lisse le métal par action électrochimique et ne remplace pas directement le travail mécanique d’atelier.
Maîtriser la pression, la vitesse et l’échauffement du métal
La pâte agit par abrasion ; une pression excessive n’accélère pas nécessairement le résultat. Elle augmente surtout l’échauffement par friction. Un disque trop rapide ou maintenu au même endroit peut bleuir l’acier, brûler les résidus de pâte, déformer une pièce mince ou laisser des halos.
Utilisez une pression légère à modérée, une vitesse maîtrisée et des passes courtes. Arrêtez-vous dès que le métal devient trop chaud au toucher.
La brillance vient de la finesse de préparation, non de la force appliquée.
Nettoyer entre les passes pour vérifier l’uniformité du résultat
Retirez les résidus avec un chiffon propre et un produit dégraissant adapté. Cette étape révèle les micro-rayures, les zones ternes et les traces de pâte accumulées dans les angles. Inspectez sous plusieurs angles avant de poursuivre : une surface apparemment brillante peut rester irrégulière en lumière directe.
Préserver le résultat et limiter les défauts visibles
Prévenir les rayures de reprise, halos et traces de surchauffe
Ne posez pas la pièce finie sur un établi sale et évitez les chiffons chargés de poussières métalliques. Une seule particule grossière peut provoquer une rayure de reprise. Les halos proviennent souvent d’un disque contaminé, d’un excès de pâte ou d’une chaleur mal maîtrisée. Nettoyez les outils entre les opérations et conservez une direction unique pour un rendu brossé.
Appliquer une protection adaptée contre l’oxydation et les empreintes
L’acier carbone nécessite une protection anticorrosion : huile fine, cire ou vernis selon l’usage et l’exposition. L’inox propre reconstitue naturellement sa couche passive riche en chrome, mais reste sensible aux chlorures, aux dépôts et aux contaminations. Après nettoyage, manipulez la pièce avec des gants propres si l’aspect doit rester impeccable. Un film protecteur adapté limite enfin l’humidité, les empreintes et le ternissement prématuré.
Le geste décisif : progresser avec méthode
Un résultat net repose sur une idée simple : chaque opération doit effacer les marques laissées par la précédente, sans retirer plus de matière que nécessaire. L’évaluation initiale détermine le niveau d’abrasion utile ; la régularité des passes préserve ensuite les plans, les arêtes et l’aspect choisi.
La préparation compte davantage que le lustrage final : une pâte ne peut pas compenser des rayures ou des piqûres mal traitées.
Le contrôle fréquent sous une lumière rasante, des outils propres et une pression mesurée évitent la plupart des défauts visibles. Enfin, adaptez la protection au métal et à son usage. Pour une pièce durablement esthétique, retenez surtout cette règle :
commencer doucement, monter les grains progressivement et nettoyer entre chaque étape.
Chiffres clés pour guider le travail
Quelques repères aident à situer le niveau de préparation, sans remplacer l’observation de la pièce. Un acier est généralement qualifié d’inoxydable à partir d’environ 10,5 % de chrome : cette teneur favorise la formation de sa couche passive protectrice. Pour une finition décorative courante, une rugosité Ra voisine de 0,8 µm correspond à une surface déjà lisse ; un rendu miroir demande habituellement une rugosité inférieure à 0,1 µm, obtenue par une succession d’abrasifs puis de pâtes fines. En pratique, le passage d’un papier P240 à P400, puis P800 ou plus fin, illustre une progression de ponçage destinée à effacer graduellement les marques précédentes.
Questions courantes
Peut-on polir tous les types d’acier de la même manière ?
Non. L’acier carbone et l’acier inoxydable peuvent être poncés et polis mécaniquement, mais leur comportement après traitement diffère. L’acier carbone rouille rapidement s’il reste humide ou nu ; il doit donc être séché puis protégé. L’inox résiste mieux grâce à sa couche passive, mais il exige des outils propres pour éviter le transfert de particules d’acier ordinaire.
Ne mélangez pas les abrasifs destinés à l’inox et à l’acier carbone.
Quel grain utiliser pour enlever une rayure sur une pièce métallique ?
Le bon grain est le moins abrasif qui supprime réellement la rayure. Une marque très fine peut partir avec un abrasif fin, tandis qu’une rayure perceptible à l’ongle demande généralement un grain plus agressif avant plusieurs passages de finition. Le choix dépend aussi de l’épaisseur de la pièce et du rendu attendu : sur une surface mince ou décorative, il est préférable de commencer prudemment et de contrôler souvent l’avancement.
Pourquoi une surface reste-t-elle rayée après l’application d’une pâte à polir ?
La pâte à polir affine les micro-rayures ; elle ne remplace pas un ponçage insuffisant. Si des marques du grain précédent subsistent, elles deviennent visibles dès que la surface commence à refléter la lumière. Il faut alors revenir au dernier abrasif capable d’effacer ces traces, puis reprendre la progression des grains.
Le lustrage final ne corrige pas les défauts profonds.
Une perceuse peut-elle servir pour le polissage ?
Oui, avec un support adapté, un disque propre et une vitesse modérée. Une perceuse facilite le travail sur de petites pièces, mais elle peut rapidement chauffer le métal ou arrondir les angles. Gardez l’outil en mouvement, n’appuyez pas fortement et faites des pauses régulières. Pour les grandes surfaces planes, une polisseuse à vitesse réglable offre souvent un contrôle plus homogène.
Comment conserver longtemps l’aspect brillant d’un acier poli ?
Un nettoyage doux et un séchage immédiat limitent les traces et l’oxydation. Sur acier carbone, appliquez une huile fine, une cire ou une autre protection compatible avec l’usage de la pièce. Sur inox, retirez les dépôts, les projections salines et les traces de doigts avec un chiffon propre.
Évitez les produits ou tampons abrasifs sur une finition miroir ou satinée, car ils créent rapidement de nouvelles marques.